LANGUAGE
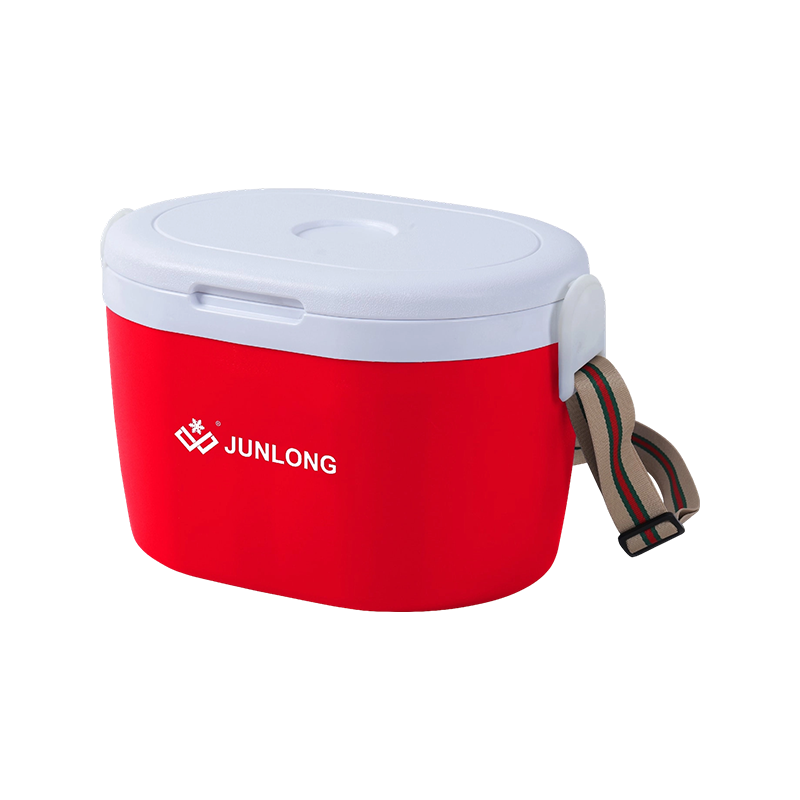
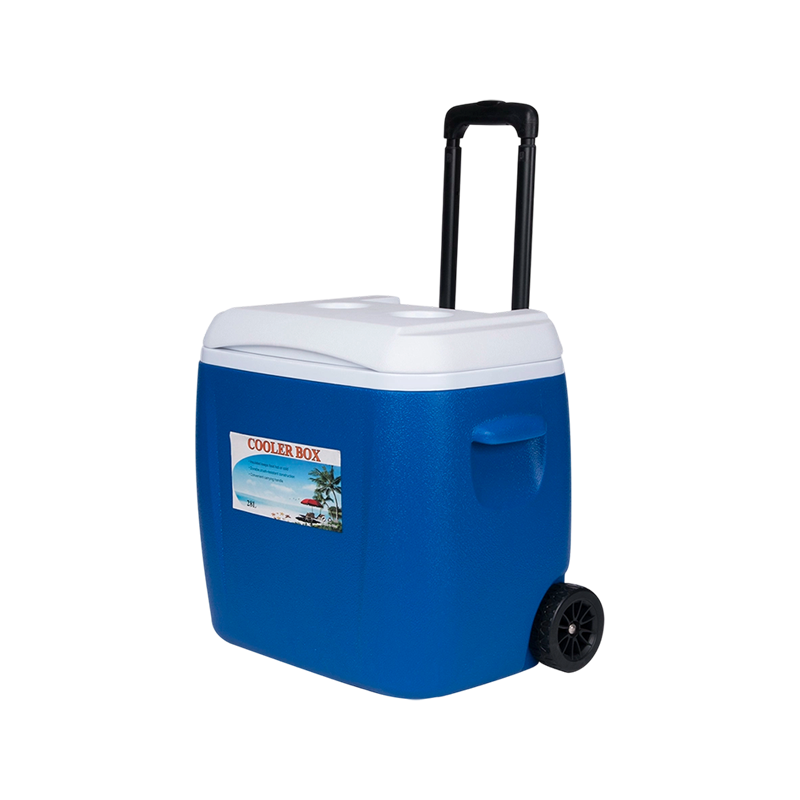
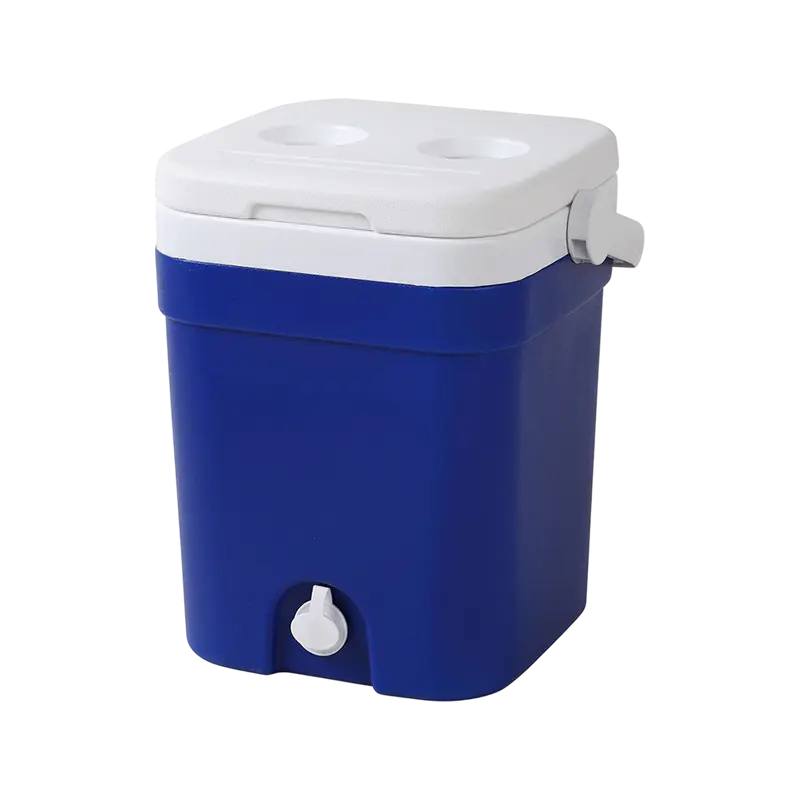
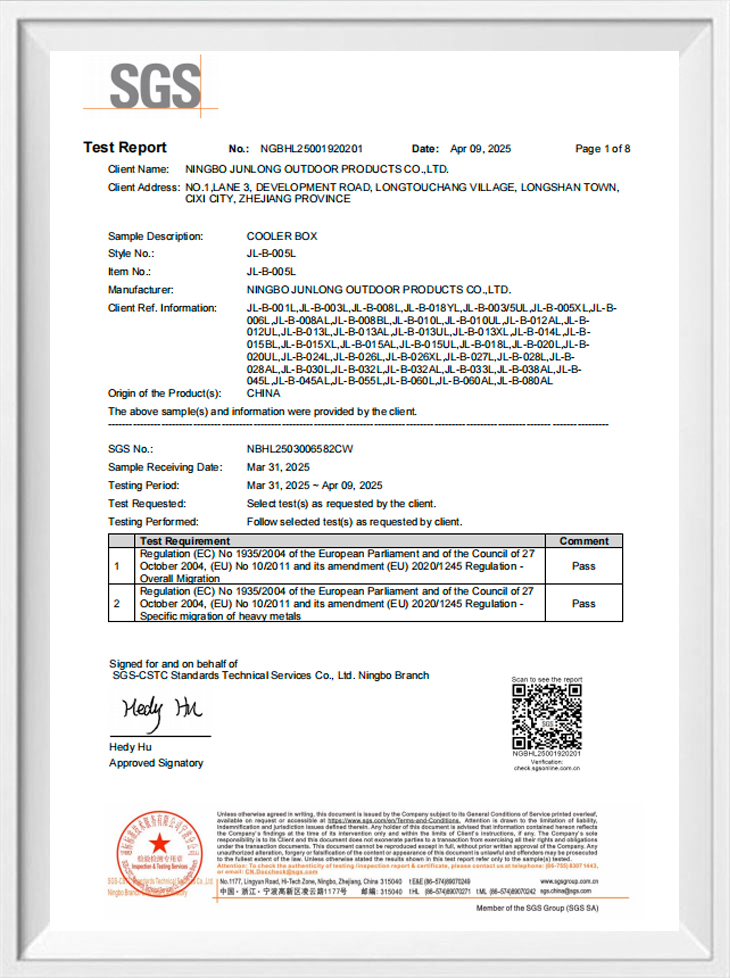
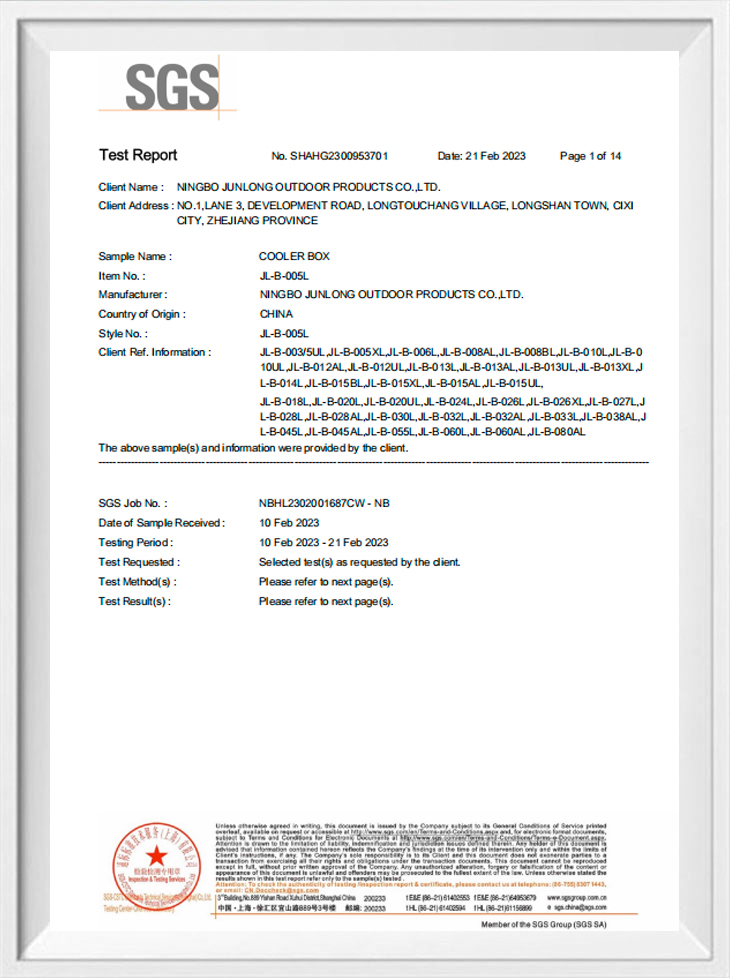
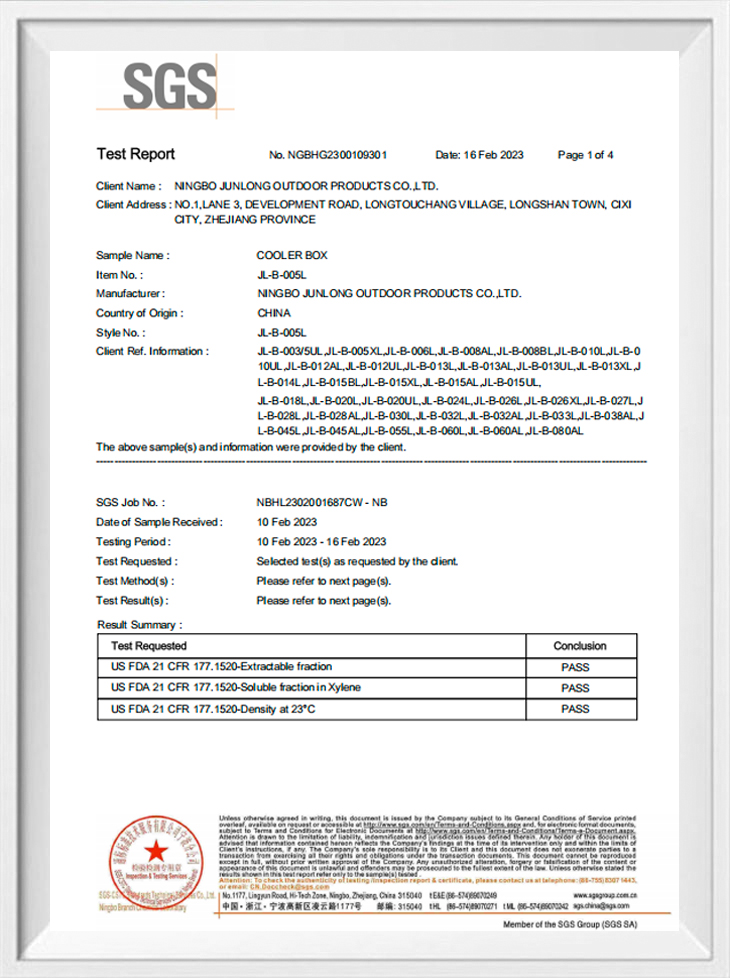
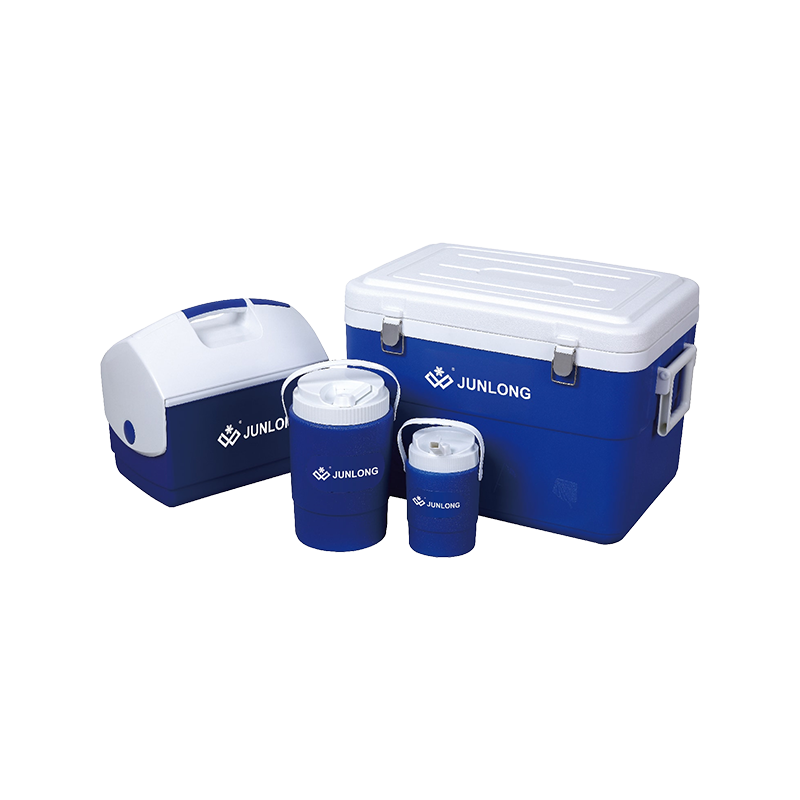
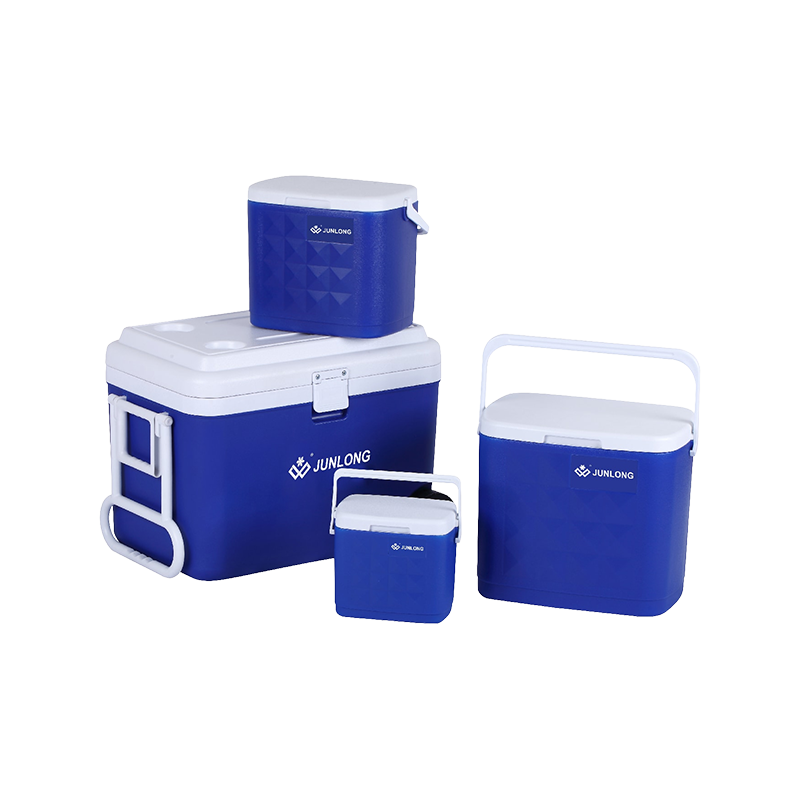
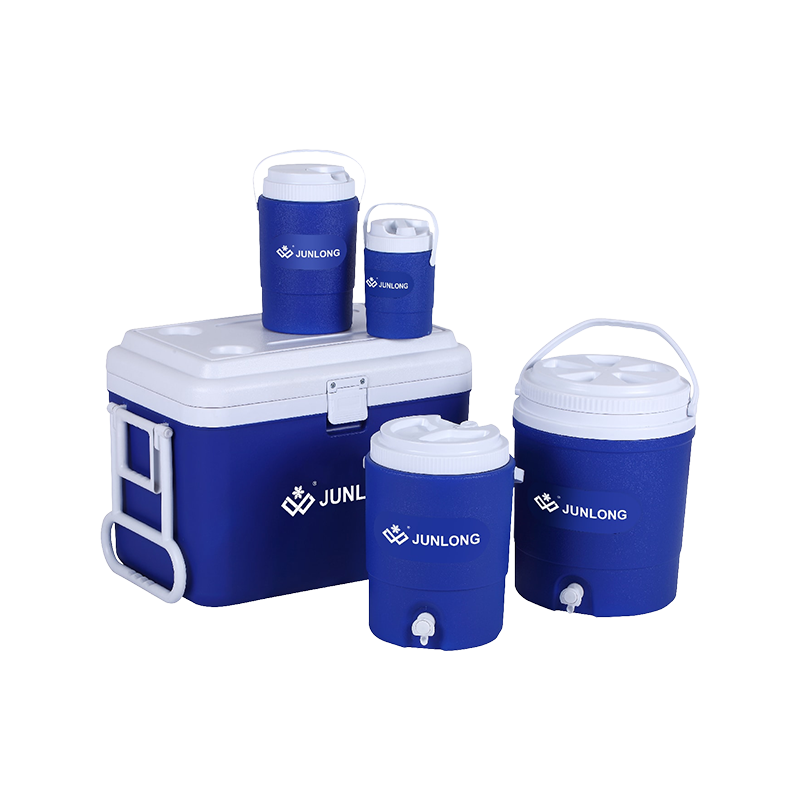
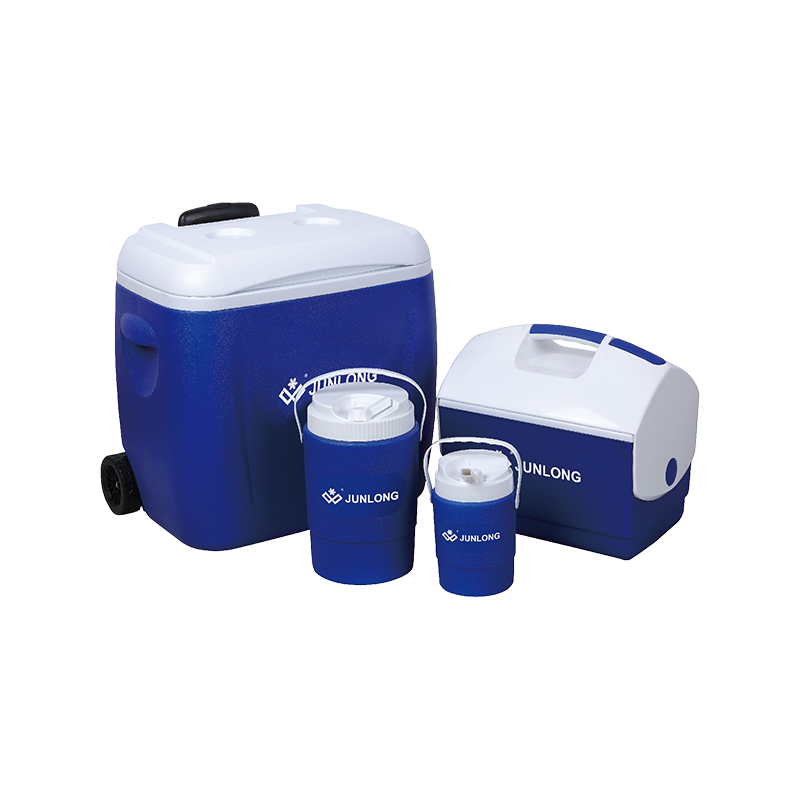
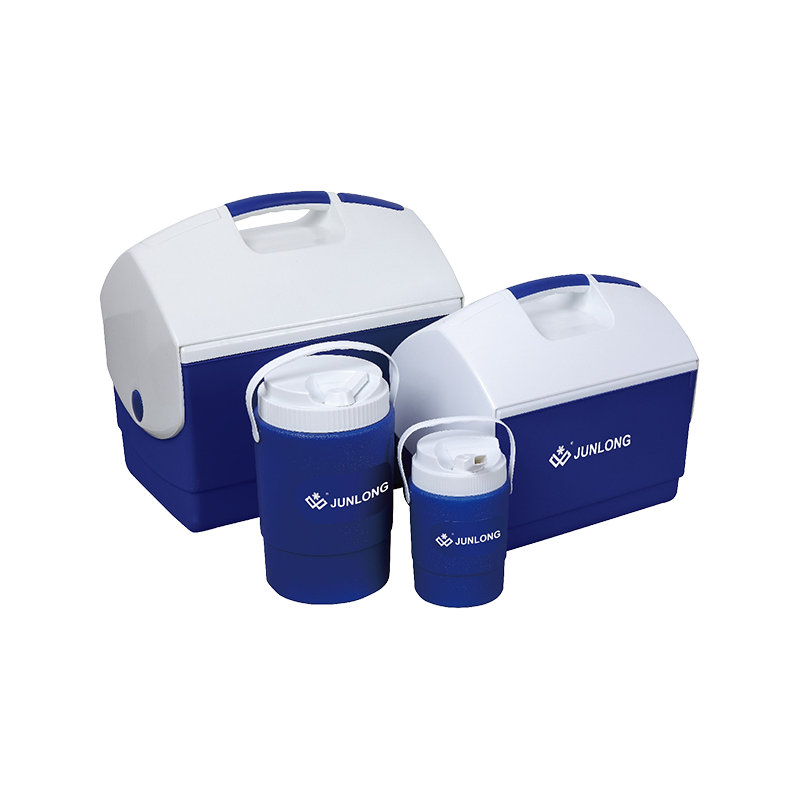
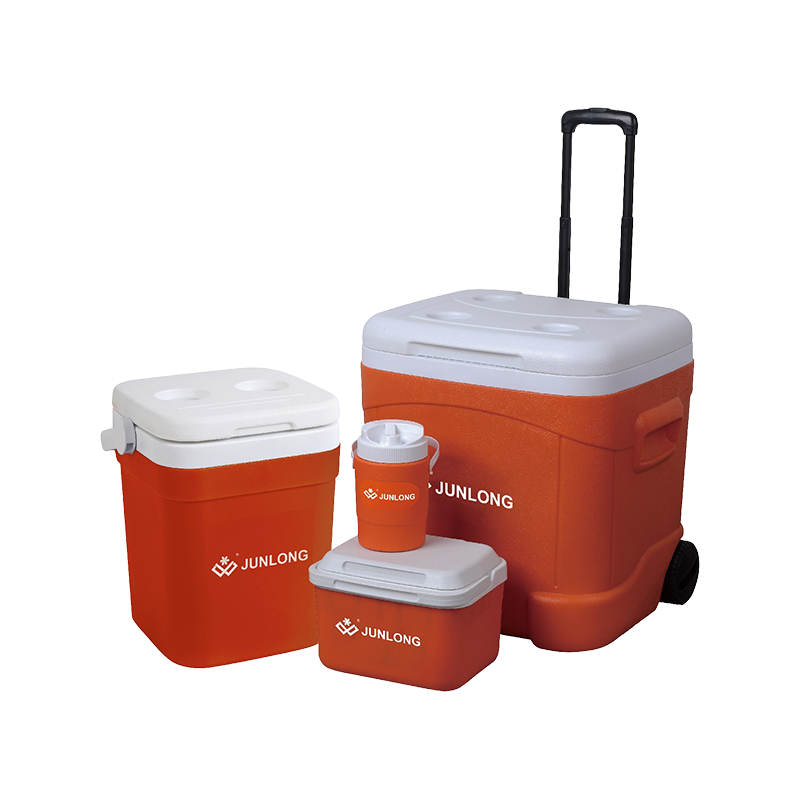
چه چیزی یک مرکز تولید قابل اعتماد را متمایز می کند
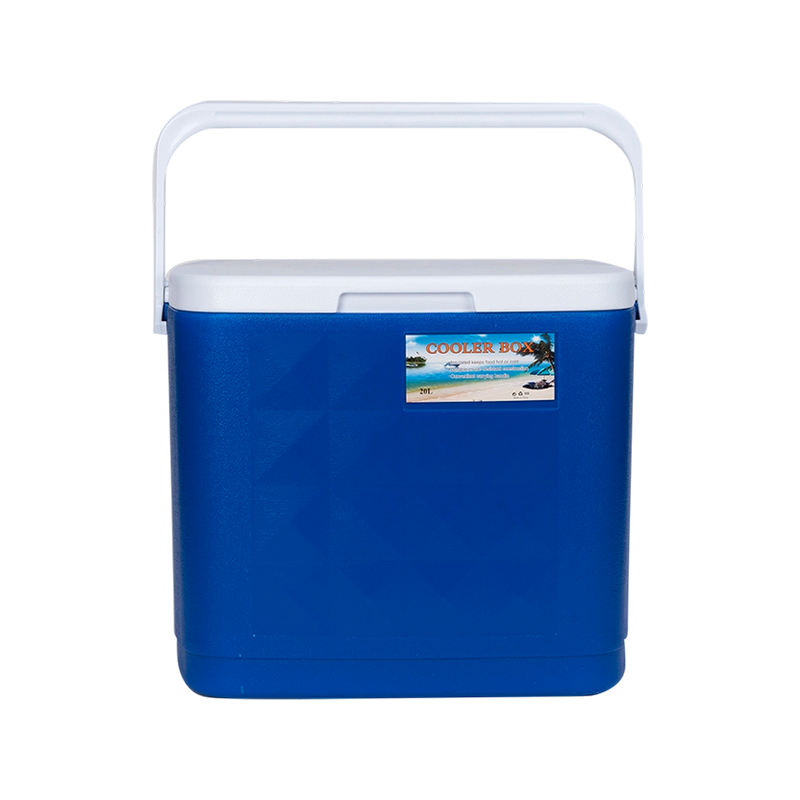
پاسخ مستقیم برای خریداران در حال ارزیابی a کارخانه کولر باکس این است که کیفیت خروجی ثابت به سه عامل قابل اندازهگیری کاهش مییابد: کنترل ساخت دیوار، دقت آببندی و اتصالات، و روشهای آزمایش تکرارپذیر اعمال شده در هر دسته تولید. تأسیساتی که این سه عامل را از نزدیک ردیابی میکند، تمایل دارد جعبههای خنککننده، کوزههای خنکتر، و ظروف آب در فضای باز را با عملکرد عایق و دوام ساختاری به مراتب بیشتر از دستگاهی که تنها بر بازرسی بصری تکیه دارد، ارائه دهد. این موضوع مستقیماً برای تیمهای تدارکات مهم است، زیرا یک دسته ناسازگار میتواند اعتبار کل خط محصول را تضعیف کند.
این مقاله دادههای عملکرد تولید اندازهگیری شده، مقایسههای ساختاری، و راهنماییهای عملی منبعیابی را بررسی میکند تا به خریداران کمک کند کارخانههای جعبههای خنککننده، کارخانه کوزههای خنککننده یا کارخانه ظروف آب در فضای باز را بر اساس یک مبنای ثابت و مبتنی بر شواهد و نه تنها بر اساس ادعاهای بازاریابی ارزیابی کنند.
معیارهای اصلی تولید در پیکربندیهای تولید
پنج معیار در مقایسه پیکربندیهای تولید در کارخانه جعبههای خنککننده یا کارخانه کوزههای خنککننده بیشترین اهمیت را دارند: سازگاری ابعادی، یکنواختی عایق، استحکام ساختاری، قابلیت اطمینان آببند و کنترل نرخ عیب. نمودار میلهای افقی زیر دو تنظیم تولید متداول را در برابر این معیارها در یک شاخص 0-100 که از محدوده عملکرد میدانی معمولی ساخته شده است امتیاز میدهد: یک خط تولید مبتنی بر قالبگیری روتوم و یک خط تولید مبتنی بر قالبگیری بادی. خط روتومولدینگ بالاترین امتیاز را در استحکام ساختاری و یکنواختی عایق دارد، زیرا ساختار تک تکه پر از فوم آن از درزهای ضعیف جلوگیری میکند، در حالی که خط قالبگیری دمشی در سازگاری ابعادی برای ظروف با دیواره نازکتر تولید شده با سرعت بالاتر رقابتی باقی میماند.
این مقایسه نشان میدهد که یک رویکرد مبتنی بر روتومولدینگ مزیت خود را عمدتاً در استحکام ساختاری و یکنواختی عایق گسترش میدهد، که توضیح میدهد که چرا اغلب روش ترجیحی برای ظروف سنگینتر در نظر گرفته شده برای استفاده در فضای باز و کمپینگ است. لبه سازگاری ابعادی برای خطوط دمشی زمینه مفیدی برای خریدارانی است که روی ظروف با دیواره نازکتر تولید میشوند که با توان بالاتر تولید میشوند. هیچ یک از این دو رویکرد برتری جهانی ندارند، بنابراین انتخاب صحیح به خط محصول خاص و استفاده نهایی مورد نظر بستگی دارد.
روند نرخ نقص در اندازه دسته تولید
یک شاخص کلیدی ثبات تولید این است که چگونه نرخ عیب با افزایش اندازه دسته تغییر می کند. نمودار خطی زیر نرخ نقص را به صورت درصد در پنج مرحله اندازه دسته، از یک دسته کوچک 100 واحدی تا یک دسته بزرگ 5000 واحدی، بر اساس دادههای میدانی معمولی از خطوط تولید کانتینر، دنبال میکند. با تثبیت فرآیندها و افزایش تکرار کارکنان در یک دوره تولید مشخص، کاهش تدریجی و کنترلشده انتظار میرود، اگرچه نرخ نباید به شدت بین مراحل تغییر کند، زیرا نوسانات شدید به جای بهبود انتظاری منحنی یادگیری، به کنترل ناسازگار فرآیند اشاره میکند.
نرخ نقص از تقریبا کاهش می یابد 4.1 درصد در دسته 100 واحدی تا حدود 1.3 درصد در دسته 5000 واحدی ، یک الگوی تدریجی که منعکس کننده تثبیت فرآیند به عنوان تنظیمات ابزار، کارکنان و خط به طور کامل برای اجرای محصول مشخص شده است. این روند یکی از دلایلی است که خطوط تولید بزرگتر و تثبیتشده میتواند مبنایی قوی برای اطمینان به ثبات تولید در یک سفارش کامل به خریداران ارائه دهد. تسهیلاتی که این نوع دادهها را ردیابی و گزارش میکند، به خریداران تصویر واضحتری از آنچه در حجم سفارش خود انتظار دارند، میدهد.
دسته بندی محصول توزیع در سراسر یک مرکز تولید ترکیبی
بسیاری از تاسیسات تولیدی در این دسته، بیش از یک خط محصول را در زیر یک سقف تولید میکنند، دانش ابزار، فرآیندهای کیفیت و روابط زنجیره تامین را در انواع محصولات به اشتراک میگذارند. نمودار میلهای عمودی زیر، بر اساس دادههای میدانی جمعآوری شده، سهم تولید نماینده را در بین دستههای رایج در تاسیسات ترکیبی خنککننده و ذخیره آب در فضای باز نشان میدهد. جعبه های کولر بیشترین سهم را دارند و پس از آن کوزه های خنک کننده، ظروف آب عمومی در فضای باز و سایر لوازم جانبی مرتبط در فضای باز قرار دارند.
جعبه های کولر تقریباً به حساب می آیند 33 درصد از تولید ترکیبی معمولی ، منعکس کننده تقاضای ثابت از سوی کاربران فردی در فضای باز و کسب و کارهایی است که از طریق a کارخانه کولر باکس . کوزه های خنک کننده از نزدیک دنبال می شوند، مطابق با تقاضای ارسال شده از طریق یک دستگاه اختصاصی کوزه های کولر Factory خط، در حالی که اقلام ذخیره سازی آب گسترده تر از طریق یک کارخانه ظروف آب در فضای باز سهم معنی داری از خروجی کلی را کامل کنید. این نوع از پایه تولید متنوع اغلب به یک مرکز اجازه می دهد تا استفاده از ابزارآلات پایدارتر را در تغییرات تقاضای فصلی حفظ کند.
خطوط تولید روتومولدینگ در مقابل قالب گیری دمشی
نمودار رادار به تجسم مبادله بین خط تولید روتومولدینگ و خط تولید قالب گیری دمشی در چندین ابعاد به طور همزمان کمک می کند. نمودار زیر مقاومت ساختاری، یکنواختی عایق، سرعت تولید، انعطافپذیری ابزار و کارایی مواد را مقایسه میکند. خط روتومولدینگ بر اساس استحکام ساختاری و یکنواختی عایق گسترش مییابد، زیرا فرآیند پر شدن فوم تک جداره آن از درزهایی که میتواند ظرف را ضعیف کند، جلوگیری میکند، در حالی که خط قالبگیری دمشی با سرعت تولید بیشتر گسترش مییابد، زیرا زمان چرخه آن معمولاً برای قطعات با دیواره نازکتر کوتاهتر است.
هیچیک از روشهای تولید همه ابعاد را پوشش نمیدهند، و این موضوع را تقویت میکند که چرا انتخاب درست به خط محصول خاص و الزامات سفارش بستگی دارد تا اینکه یک روش را در سطح جهانی برتر فرض کنیم. تسهیلاتی که هم قابلیتهای قالبگیری روتوم و هم قابلیت قالبگیری دمشی را در زیر یک سقف ارائه میکند، به خریداران انعطافپذیری بیشتری برای تطبیق روش تولید با نوع محصول در یک رابطه منبع میدهد.
راهنمای عملی منبع یابی بر اساس نوع محصول
انتخاب شریک تولید مناسب با تطبیق نوع محصول، حجم سفارش مورد انتظار و استفاده نهایی مورد نظر با قابلیتهای فرآیند واقعی تأسیسات شروع میشود. جدول زیر راهنمای عملی را در سناریوهای رایج منبع یابی خلاصه می کند.
مرجع منبع یابی مبتنی بر سناریو
| نوع محصول | فرآیند مناسب | دلیل |
|---|---|---|
| جعبه های خنک کننده فضای باز سنگین | روتومولدینگ از طریق کارخانه کولر باکس | ساختار بدون درز در برابر ضربه و انتقال حرارت مقاومت می کند |
| کوزه های آب کمپینگ عایق | روتومولدینگ از طریق کارخانه کولر کوزه | ضخامت دیواره ثابت از حفظ دما پشتیبانی می کند |
| ذخیره سازی آب عمومی سبک | قالب گیری دمشی از طریق کارخانه ظروف آب در فضای باز | زمانهای چرخه سریعتر برای سفارشهای با حجم بالاتر |
| منبع یابی خط تولید مختلط | تسهیلات با قابلیت ترکیبی | رابطه منبع یابی واحد بین انواع محصول |
قبل از نهایی کردن یک شریک تولید، چند بررسی اضافی به پشتیبانی از نتایج یکنواخت سفارش کمک می کند:
- تأیید کنید که مشخصات ضخامت دیوار و چگالی فوم با کاربرد محصول مورد نظر مطابقت دارد.
- درخواست واحدهای نمونه برای مهر و موم و بازرسی مشترک قبل از اجرای کامل تولید.
- روش های تست داخلی را برای مقاومت در برابر ضربه و عملکرد عایق بررسی کنید.
- برای تأیید خروجی ثابت در طول زمان، برنامههای نگهداری ابزار و قالب را بررسی کنید.
- بسته بندی و شیوه های لجستیک را برای کاهش خطر آسیب حمل و نقل در سفارش های بزرگتر مرور کنید.
ثبات تولید در پشت عملکرد قابل اعتماد کانتینر
منحنی نرخ نقص کاهشی که قبلاً مورد بحث قرار گرفت به کنترل فرآیند سازگار در دمای قالب، زمان چرخه و خوراک مواد در هر مرحله از تولید بستگی دارد. تغییر در هر یک از این عوامل می تواند هم انسجام ابعادی و هم عملکرد یکنواخت ظرف تمام شده را پس از رسیدن به کاربر نهایی تغییر دهد، به همین دلیل است که نظم و انضباط فرآیندی سخت در سراسر تولید اهمیت دارد. نظارت خودکار فرآیند و بررسیهای کیفیت درون خطی کمک میکند تا یک مرکز تولید در محدودهای پایدار در سراسر تغییر حجم سفارشها عمل کند و از دادههای میدانی که در این مقاله به آن اشاره شده است، پشتیبانی میکند.
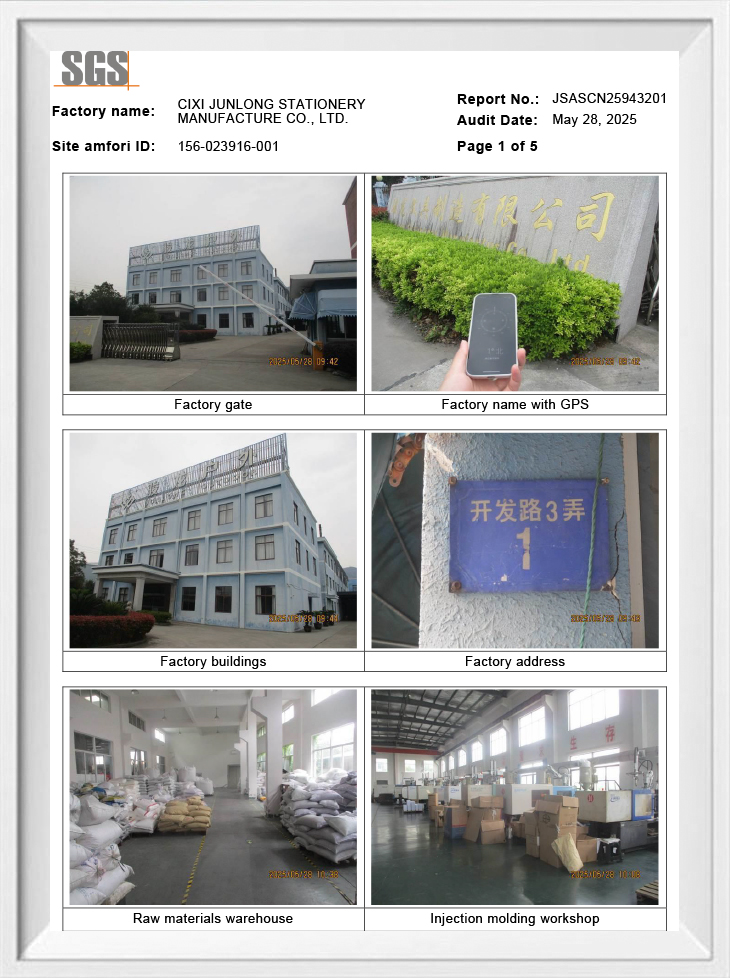
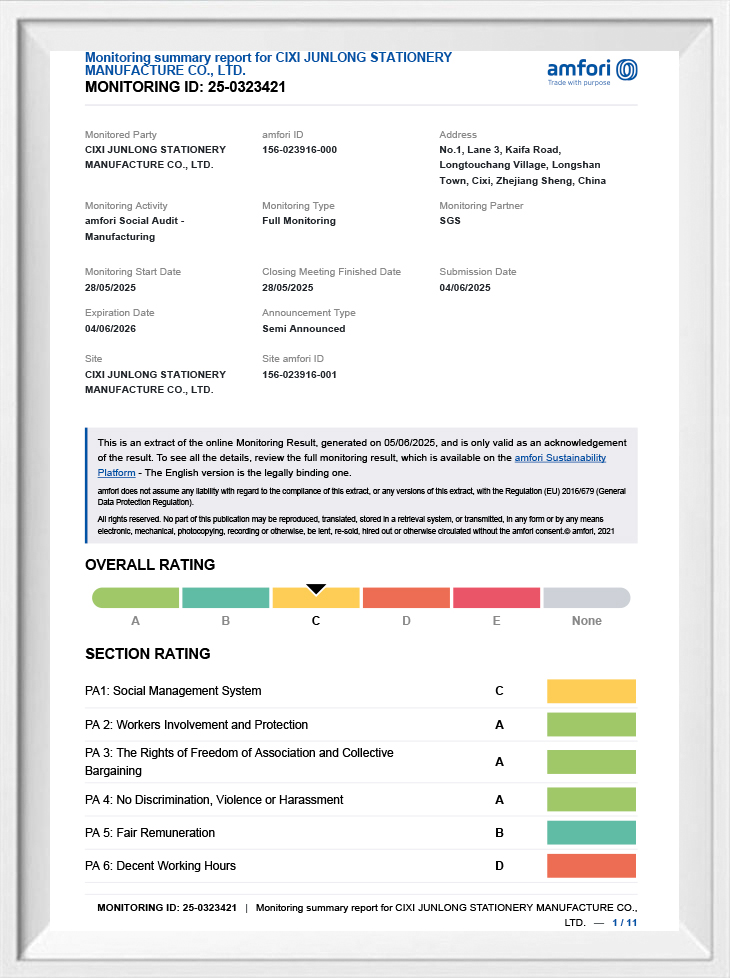
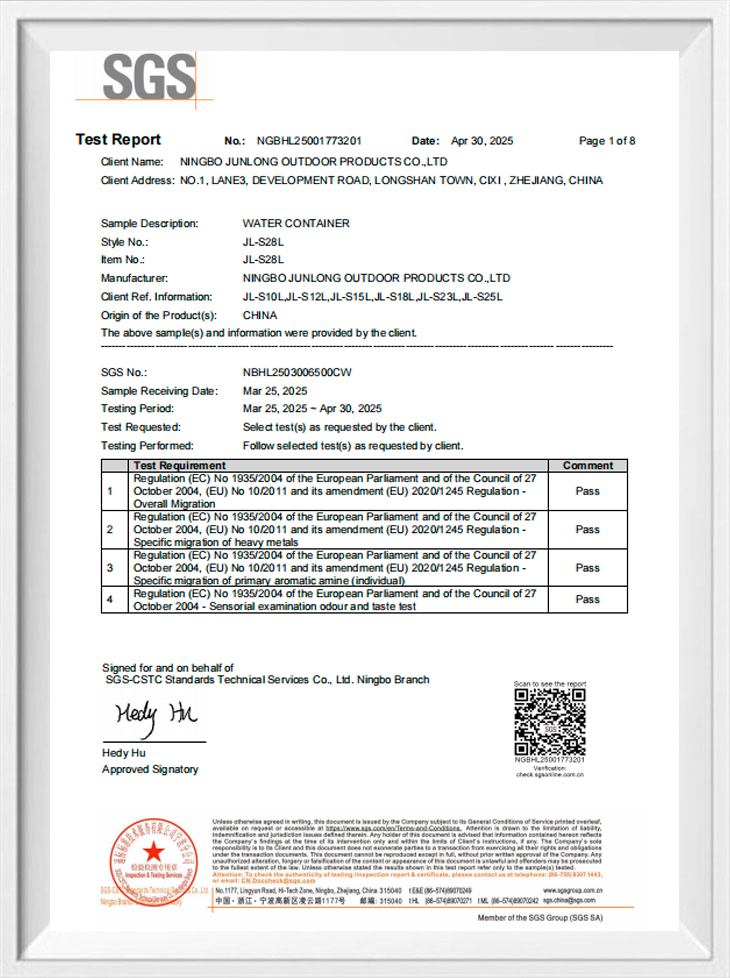
نقاط بازرسی استاندارد با کیفیت مانند آزمایش فشار مهر و موم، نمونه برداری ضخامت دیوار و آزمایش افت از روندهای نشان داده شده قبلی پشتیبانی می کند. برای خریدارانی که یک کارخانه جعبههای خنککننده، یک کارخانه کوزههای خنککننده یا یک کارخانه ظروف آب در فضای باز را ارزیابی میکنند، تأیید این پستهای بازرسی کیفیت مستقیماً با سازنده اغلب به اندازه بررسی مشخصات منتشر شده به تنهایی ارزشمند است.
درباره شرکت Ningbo Junlong Outdoor Products Co., Ltd.
Ningbo Junlong Outdoor Products Co., Ltd. در سال 2000 تاسیس شد و در Cixi، Ningbo، یک مرکز تولید مهم در دلتای رودخانه یانگ تسه با حمل و نقل راحت و یک زنجیره تامین صنعتی به خوبی توسعه یافته قرار دارد. این شرکت یک شرکت تولیدی است که توسعه محصول، تولید و فروش را با تمرکز بر محصولات خنک کننده و ذخیره آب در فضای باز ادغام می کند.
این ترکیبی از مکان، دسترسی به زنجیره تامین و قابلیت تولید داخلی، از توانایی شرکت برای ارائه خدمات به خریدارانی که از طریق کارخانه جعبههای خنککننده، کارخانه کوزههای خنککننده، یا خط کارخانه تولید ظروف آب در فضای باز تامین میشوند، پشتیبانی میکند، چه برای استفاده در فضای باز و چه برای نیازهای توزیع در مقیاس بزرگتر.
سوالات متداول
Q1: چه روش تولید به طور کلی برای جعبه های خنک کننده سنگین استفاده می شود؟
A1: Rotomolding معمولاً برای جعبه های خنک کننده سنگین تر استفاده می شود زیرا ساختار تک تکه و پر از فوم آن از درزهایی که در غیر این صورت می تواند ظرف را ضعیف کند جلوگیری می کند.
Q2: چرا اندازه دسته بر میزان نقص در تولید ظرف تأثیر می گذارد؟
A2: دستههای بزرگتر به تنظیمات ابزار، کارکنان و خطوط اجازه میدهند تا در مرحله تولید تثبیت شوند، که معمولاً باعث کاهش تدریجی میزان نقص در مقایسه با دستههای اولیه کوچک میشود.
Q3: آیا یک مرکز می تواند جعبه های خنک کننده، کوزه های خنک کننده و ظروف آب را با هم تولید کند؟
A3: بله، بسیاری از امکانات در این دسته قابلیت تولید ترکیبی را در خطوط تولید خنککننده و ذخیرهسازی آب در فضای باز تحت فرآیندهای کیفیت مشترک حفظ میکنند.
Q4: خریداران قبل از نهایی کردن شریک تولید چه چیزی را باید بررسی کنند؟
A4: خریداران باید مشخصات ضخامت دیوار را بررسی کنند، واحدهای نمونه را برای بازرسی درخواست کنند، و آزمایش های داخلی و روش های بسته بندی را قبل از تعهد به سفارش کامل تایید کنند.